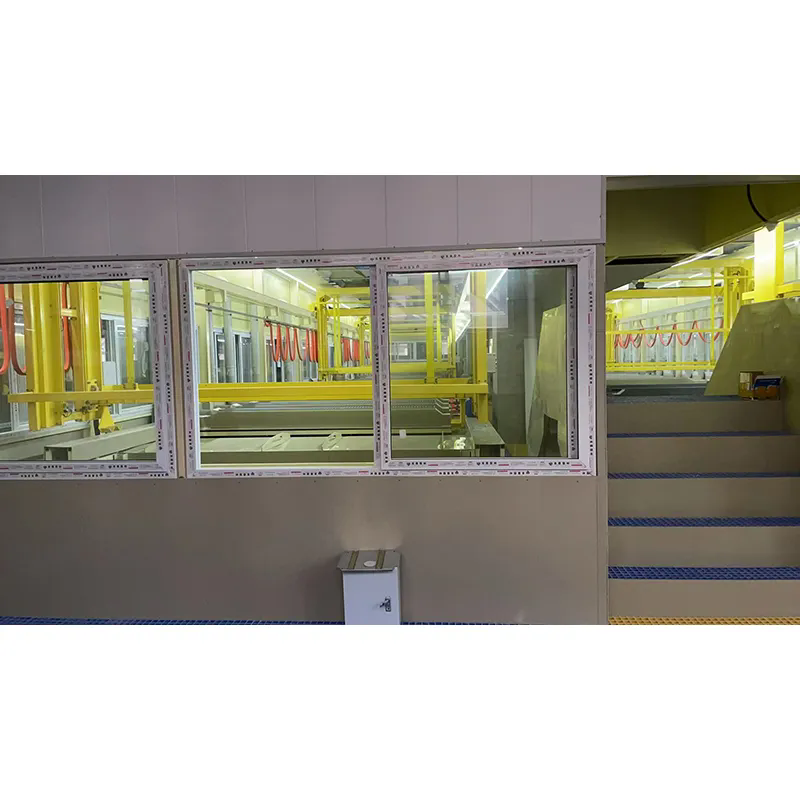
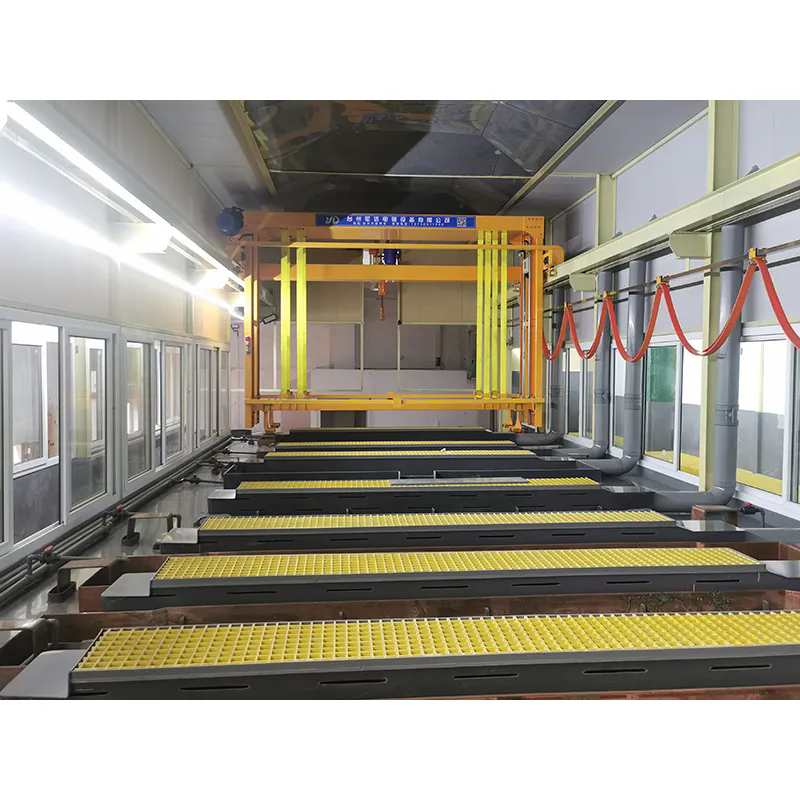
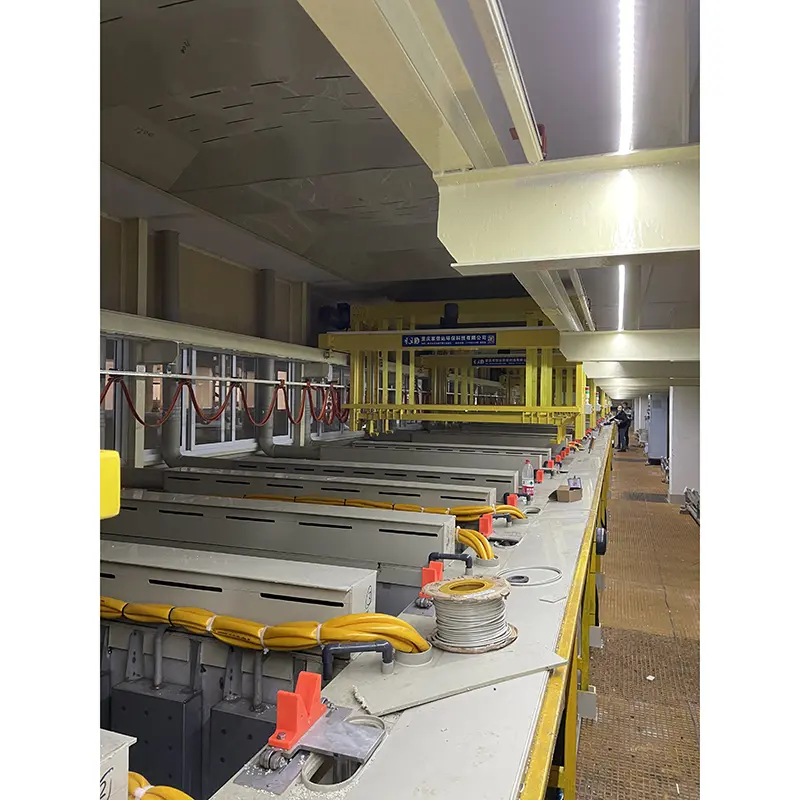
Miért válik nélkülözhetetlenné az elektromos nikkelezési vonal a nagy teljesítményű felületkezeléshez
Absztrakt:AnElectroless nikkelezési vonalszigorúan ellenőrzött megoldást nyújt az egységes nikkel-foszfor bevonatok felvitelére összetett fém alkatrészeken, zsákfurakon, mélyedéseken és belső felületeken. A hagyományos elektrolitikus nikkelezéstől eltérően az eljárás autokatalitikus kémiai reakciót használ külső elektromos áram helyett, így különösen értékes az olyan alkalmazásoknál, ahol egyenletes bevonatvastagságot, korrózióállóságot, keménységet és méretszabályozást igényelnek. Professzionális felületkezelő berendezések gyártójakéntJUNDAautomatizált elektromentes nikkelezési rendszereket biztosít PLC-vezérléssel, automatikus vegyszeradagolással, hőmérséklet-szabályozással és személyre szabott gyártósorok tervezésével olyan iparágak számára, mint az autóipar, a PCB, a repülőgépipar, az olaj- és gázipar, az orvosi és a precíziós gyártás.
Tartalomjegyzék
- Mi az az elektromos nikkelezési vonal?
- Hogyan működik az elektromos nikkelezési eljárás?
- Mik a legfontosabb műszaki adatok?
- Mik a fő előnyei?
- Hogyan hasonlítható össze az elektromos nikkel az elektrolitikus nikkellel?
- Hogyan kell kiválasztani a foszfortartalmat?
- Hol használják a berendezést?
- Miért számít az automatizálás?
- Hogyan válasszuk ki a megfelelő bevonatsort?
- Gyakran Ismételt Kérdések
- Következtetés
Mi az az elektromos nikkelezési vonal?
AnElektromos nikkelezési vonalegy automatizált felületkezelő rendszer, amelyet nikkel-foszfor ötvözet munkadarabra történő felvitelére terveztek szabályozott autokatalitikus kémiai reakcióval. Mivel az eljárás nem támaszkodik külső elektromos áramra, a nikkel egyenletesebben rakódik le bonyolult geometriákon, mint a hagyományos elektrolitikus bevonattal.
Ez a jellemző az elektromos nikkelt különösen alkalmassá teszi zsákfuratokat, süllyesztett részeket, éleket, üregeket és belső felületeket tartalmazó alkatrészekhez. A JUNDA rendszere integrálja az automatizált vegyszer-adagolást, a fürdőhőmérséklet szabályozást, a PLC-vel vezérelt anyagkezelést és a folyamatirányítást, hogy javítsa a gyártás konzisztenciáját és csökkentse a kézi beavatkozást.
A rendszer különböző munkadarab-geometriák, gyártási mennyiségek, gyári elrendezések és bevonatkövetelmények alapján is megtervezhető. Azoknak a gyártóknak, akik aegyedi elektromentes nikkelezési megoldás, a folyamattervezést a szükséges bevonattulajdonságokkal és gyártási célkitűzésekkel kell kezdeni, nem pedig pusztán a berendezés kiválasztásával.
Hogyan működik az elektromos nikkelezési eljárás?
Az elektromos nikkel-eljárás kémiai redukción alapul, nem pedig közvetlen elektromos leválasztáson. Megfelelő tisztítás és felületaktiválás után a munkadarab bekerül az elektromos nikkelfürdőbe, ahol a nikkelionok kémiailag redukálódnak és lerakódnak az aktivált felületre.
Egy tipikus gyártási munkafolyamat a következőket tartalmazza:
- Előtisztítás:Eltávolítja az olajat, zsírt, szennyeződéseket és egyéb szennyeződéseket.
- Felület előkészítés:Biztosítja a megfelelő aktiválást és tapadást.
- Elektromos nikkel leválasztás:Lerakja a szükséges Ni-P bevonatot.
- Öblítés:Eltávolítja a visszamaradó vegyszereket.
- Utókezelés:További védelmet biztosít, vagy előkészíti az alkatrészt a későbbi feldolgozásra.
- Ellenőrzés:Ellenőrzi a bevonat vastagságát, megjelenését, keménységét és egyéb minőségi követelményeket.
Az ipari termelésnél a fürdő kémiájának és hőmérsékletének stabil fenntartása kritikus fontosságú. Az automatizált adagolás és a PLC-alapú folyamatmenedzsment segíthet az ismételhető feldolgozási feltételek fenntartásában a meghosszabbított gyártási ciklusok során.
Mik a legfontosabb műszaki adatok?
A JUNDA elektromentes nikkelező berendezéseit szabályozott folyamatparaméterek köré tervezték. Az alábbi specifikációk szemléltetik a rendszer alapvető képességeit:
| Paraméter | Tipikus specifikáció | Termelési jelentősége |
|---|---|---|
| Bevonat típusa | Elektromos nikkel / Ni-P ötvözet | Egységes kémiai lerakódás |
| Foszfortartalom | 3-5%, 6-9%, vagy 10-13% | Kiegyensúlyozza a keménységet, a korrózióállóságot és a rugalmasságot |
| A fürdő hőmérséklete | 85-92°C | Támogatja a stabil kémiai lerakódást |
| pH-tartomány | 4,5–5,2 | Segít megőrizni a fürdő stabilitását |
| Plating Rate | 10-20 μm/óra | Támogatja a bevonat szabályozott felhalmozódását |
| Bevonat egyenletessége | Körülbelül ±10% | Javítja a méretkonzisztenciát |
| As-plated keménység | 500-600 HV | Hasznos kopásállóságot biztosít |
| Hőkezelt keménység | Körülbelül 900-1000 HV-ig | Alkalmas igényes kopási alkalmazásokhoz |
| Vezérlőrendszer | PLC vezérlésű | Automatizálja a folyamatokat és a kezelést |
| Fűtés | Kvarc/titán fűtőtest | Támogatja a szabályozott fürdőhőmérsékletet |
Melyek az elektromos nikkelezési vonal fő előnyei?
Az automatizált, elektromos nélküli nikkel gyártósor értéke túlmutat a nikkel egyszerű lerakásán. A bevonat teljesítményét a folyamatvezérléssel és a gyártásautomatizálással ötvözi.
Egységes bevonat összetett geometriákon
Mivel a lerakódást nem elsősorban az elektromos áram eloszlása szabályozza, az elektromos mentes nikkel rendkívül egyenletes lefedettséget biztosít a széleken, mélyedéseken, zsákfuratokon és belső felületeken. Ez különösen fontos a precíziós alkatrészeknél, ahol az egyenetlen bevonatvastagság befolyásolhatja az összeszerelést vagy a mérettűrést.
Kiváló korrózióvédelem
A nikkel-foszfor bevonatok erős korrózióállóságot biztosítanak. A magas foszfortartalmú készítmények különösen akkor hasznosak, ha a korrózióvédelem elsődleges követelmény, beleértve bizonyos vegyi feldolgozási, valamint olaj- és gázipari alkalmazásokat.
Megnövelt kopásállóság
Az elektromos mentes nikkel kemény védőréteget biztosít. A foszfortartalomtól és az utókezeléstől függően a hőkezelés jelentősen növelheti a bevonat keménységét, így a technológia hasznossá válik a súrlódásnak és mechanikai kopásnak kitett alkatrészeknél.
Csökkentett kézi beavatkozás
A PLC-vel vezérelt átviteli rendszerek és az automatizált vegyszer-adagolás csökkenti a kezelőknek a folyamat minden lépésének manuális kezelését. Ez javíthatja az ismételhetőséget, miközben segíti a gyártókat a munkaerőigény hatékonyabb kezelésében.
Nem vezetőképes szubsztrátumok potenciálja
Megfelelő felületaktiválással az elektromos mentes nikkel bizonyos nem vezető anyagokra, például műanyagokra és kerámiákra is felvihető. Ez kibővíti azon alkatrészek körét, amelyek számára előnyös a nikkel alapú felületvédelem.
Hogyan hasonlítható össze az elektromos nikkel az elektrolitikus nikkellel?
| Összehasonlítási tényező | Elektromos nikkel | Elektrolitikus nikkel |
|---|---|---|
| Lerakási módszer | Autokatalitikus kémiai reakció | Elektromos áram |
| Bevonat egyenletessége | Erősen egységes | Az aktuális eloszlástól függően változhat |
| Vaklyukak | Kiváló lefedettségi potenciál | Korlátozott lefedettség |
| Belső felületek | Alkalmas | Nehezebb egyenletesen lemezelni |
| Nem vezető anyagok | Aktiválás után lehetséges | Vezető felületet igényel |
| Keménység | Körülbelül 500-600 HV lemezes állapotban | Általában alacsonyabb |
| Összetett komponensek | Nagyon alkalmas | További folyamatoptimalizálást igényelhet |
Azokban az alkalmazásokban, ahol a bevonat egyenletessége és a belső felület fedettsége fontosabb, mint a pusztán dekoratív felületkezelés, az elektromentes nikkelrendszer jelentős technológiai előnyt jelenthet.
Hogyan kell kiválasztani a foszfortartalmat?
A foszfortartalom az egyik legfontosabb változó az elektromentes nikkel bevonat tervezésében. A különböző készítmények a keménység, a korrózióállóság, a rugalmasság és az alkalmazási teljesítmény különböző kombinációit biztosítják.
- Alacsony foszfortartalom, 3-5%:Nagy keménységet biztosít, és kopásorientált alkalmazásokhoz is alkalmas.
- Közepes foszfor, 6-9%:A keménység és a korrózióállóság kiegyensúlyozott kombinációját biztosítja az általános ipari alkalmazásokhoz.
- Magas foszfortartalom, 10-13%:Előnyben részesíti a korrózióállóságot és a rugalmasságot, és különösen fontos az igényes vegyi, olaj- és gázkörnyezetben.
Ezért a foszfor kiválasztásának a tényleges működési környezeten kell alapulnia, nem pedig alapértelmezés szerint a legmagasabb vagy legalacsonyabb tartalom kiválasztásakor.
Hol használják a berendezést?
Az egységes leválasztási jellemzők és a korrózióálló bevonat teljesítménye miatt az elektroless nikkel technológiát számos nagy értékű iparágban használják.
- PCB gyártás:Az ENIG felületkezelési folyamatok részeként használják.
- Olaj és gáz:Alkalmas szelepekhez, szerelvényekhez és korrozív környezetnek kitett alkatrészekhez.
- Repülőgép:Támogatja a precíziós alkatrészek felületvédelmét és méretkövetelményeit.
- Autóipar:Üzemanyagrendszerhez és precíziós mechanikai alkatrészekhez használják.
- Orvosi felszerelés:Tervezett felületi tulajdonságokat biztosít a kiválasztott alkatrészekhez.
- Formák és szerszámok:Segít javítani a felület keménységét és kopásállóságát.
- Precíziós gépek:Ellenőrzött bevonatvastagságot igénylő alkatrészekhez használható.
- Textilipari gépek:Védelmet nyújt a mechanikai kopásnak kitett alkatrészek számára.
Miért számít az automatizálás a modern nikkelezésben?
A kézi bevonatolási műveletek változtathatnak az átviteli időzítésben, a vegyszer utánpótlásban, a fürdő hőmérsékletében és a feldolgozási sorrendben. A nagy volumenű ipari gyártásnál ezek az eltérések közvetlenül befolyásolhatják a bevonat minőségét.
Az automatizált bevonatsor ezekre a kihívásokra a kulcsfontosságú műveletek programozható vezérléssel történő összehangolásával felel meg. A JUNDA felületkezelő berendezései PLC-alapú automatizálást, automatikus vegyszeradagolást, szabályozott hőmérséklet-szabályozást és automatizált munkadarab-kezelést alkalmaznak.
Az eredmény egy megismételhetőbb gyártási környezet, amely kevésbé függ a kézi folyamatbeavatkozástól. Az automatizált rendszerek testreszabhatók a gyártási kapacitás, az alkatrész geometria, a tartály konfigurációja és a gyári elrendezés alapján is.
Hogyan válasszuk ki a megfelelő elektromos nikkelezési vonalat?
A berendezés kiválasztását a bevonat specifikációival és a gyártási követelményekkel kell kezdeni. Mielőtt árajánlatot kérne egy kínai gyártótól vagy beszállítótól, a vásárlóknak meg kell határozniuk néhány kritikus paramétert.
- Munkadarab méretei:Határozza meg az alkatrészek maximális és minimális méretét.
- Anyag:Adjon meg acélt, alumíniumot, rézötvözetet, műanyagot, kerámiát vagy egyéb hordozóanyagokat.
- Szükséges bevonat vastagság:Határozza meg a célvastagságot és az elfogadható tűréshatárt.
- Gyártási kapacitás:Becsülje meg az óránkénti, napi és éves termelési igényeket.
- Felületi követelmények:Vegye figyelembe a korrózióállóságot, a keménységet, a kopásállóságot és a megjelenést.
- Foszfor összetétel:Válasszon alacsony, közepes vagy magas foszfortartalmú kémiát az alkalmazási igényeknek megfelelően.
- Gyári feltételek:Értékelje a rendelkezésre álló alapterületet, a közműveket, a szellőzést, a szennyvízkezelést és az anyagáramlást.
- Automatizálási szint:Határozza meg, hogy a projekt félautomata vagy teljesen automatikus kezelést igényel-e.
Egy képzett berendezésgyártónak képesnek kell lennie arra, hogy értékelje ezeket a tényezőket, és egy folyamatorientált megoldást dolgozzon ki ahelyett, hogy általános gépet szállítana.
Gyakran Ismételt Kérdések
Mi az az elektromos nikkelezési vonal?
Az elektromentes nikkelezési vonal egy automatizált kémiai felületkezelő rendszer, amely külső elektromos áram igénybevétele nélkül von le nikkel-foszfor ötvözetet. Összetett alkatrészek és belső felületek egyenletes bevonására tervezték.
Milyen hőmérsékletet használnak általában az elektromos nikkelezéshez?
A JUNDA rendszer körülbelül 85–92°C-os üzemi fürdőhőmérsékletet határoz meg. A tényleges működési feltételeket a kiválasztott kémiai összetétel és az eljárás követelményei szerint kell meghatározni.
Az elektromos nikkelezés lefedheti a zsáklyukakat?
Igen. Az elektromos nikkel leválasztás egyik fő előnye, hogy egyenletesebb lefedést biztosít a zsákfuratokon, mélyedéseken és belső felületeken, ahol a hagyományos elektrolitikus bevonattal nehézségekbe ütközhet az egyenletes leválasztás.
Milyen foszfortartalmat válasszak?
Az alacsony foszfortartalmú bevonatok általában a keménységet hangsúlyozzák, a közepes foszfortartalmú bevonatok kiegyensúlyozott teljesítményprofilt biztosítanak, és a magas foszfortartalmú bevonatokat általában akkor választják ki, amikor a korrózióállóság és a rugalmasság a prioritás.
Testreszabható a bevonatsor?
Igen. A gyártósor megtervezhető az alkatrészgeometria, a gyártási kapacitás, a gyári elrendezés, a folyamatok sorrendje, az automatizálási követelmények, a tartálykonfiguráció és a környezetkezelési igények szerint. A JUNDA testreszabott felületkezelő berendezéseket és kulcsrakész mérnöki szolgáltatásokat nyújt.
Mely iparágak profitálhatnak az elektromos nikkelezésből?
A gyakori alkalmazások közé tartozik a PCB-gyártás, a repülőgépipar, az autóipar, az olaj- és gázipar, az orvosi berendezések, a formák és a matricák, a textilipari gépek és a precíziós mechanikai gyártás.
Következtetés
AnElektromos nikkelezési vonalTöbb, mint egy vegyi bevonatrendszer – ez egy integrált gyártási megoldás azon gyártók számára, akik egységes nikkel-foszfor leválasztást, megbízható korrózióvédelmet, szabályozott keménységet és összetett alkatrészek következetes feldolgozását igénylik. Az automatizált adagolással, hőmérséklet-szabályozással, PLC működéssel és testreszabott anyagmozgató rendszerekkel a technológia segíthet a modern gyáraknak a bevonat konzisztenciájának javításában, miközben csökkenti a kézi műveletektől való függőséget.
Azok a gyártók, akik új felületkezelő létesítményt terveznek vagy meglévő gyártósort korszerűsítenek, a megfelelő berendezés-partner kiválasztása ugyanolyan fontos, mint a megfelelő bevonatkémia kiválasztása. Automatizált galvanizáló és felületkezelő berendezések terén szerzett tapasztalattal,JUNDAszemélyre szabott projektekhez folyamattervezést, berendezésgyártást, telepítést, üzembe helyezést és műszaki támogatást tud nyújtani. Ha megbízható kínai gyártót és beszállítót keres egy automatizált elektromentes nikkeloldathoz,lépjen kapcsolatba velünkma, hogy megvitassák a munkadarabra vonatkozó követelményeket, a gyártási kapacitást, a bevonat specifikációit és a gyári elrendezést.
Kapcsolódó hírek
- Hogyan javíthatja az alacsony sínű, hordós horganyzott horganyzási vonal a nagy volumenű fémkikészítést
- Hogyan javítja a horganyzott állványos bevonatsor a fémfelület védelmét és a gyártás hatékonyságát?
- Hogyan javítja a portálos állványos bevonatsor a galvanizálás hatékonyságát és a termékminőséget?
- Hogyan javítja a függőleges emelőbevonatozási vonal a galvanizálás hatékonyságát és minőségét?
- Hogyan javítja a portálrack-bevonatoló sor az ipari galvanizálás hatékonyságát?
- Hogyan javítja a galvánhordós bevonatsor a galvanizálás hatékonyságát és minőségét?
Hagyj üzenetet