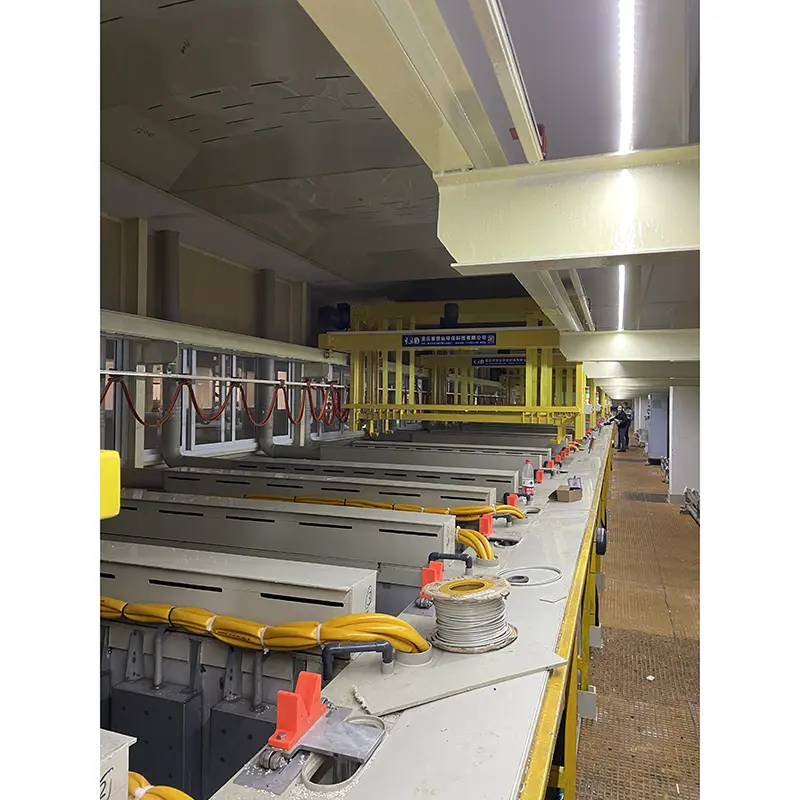
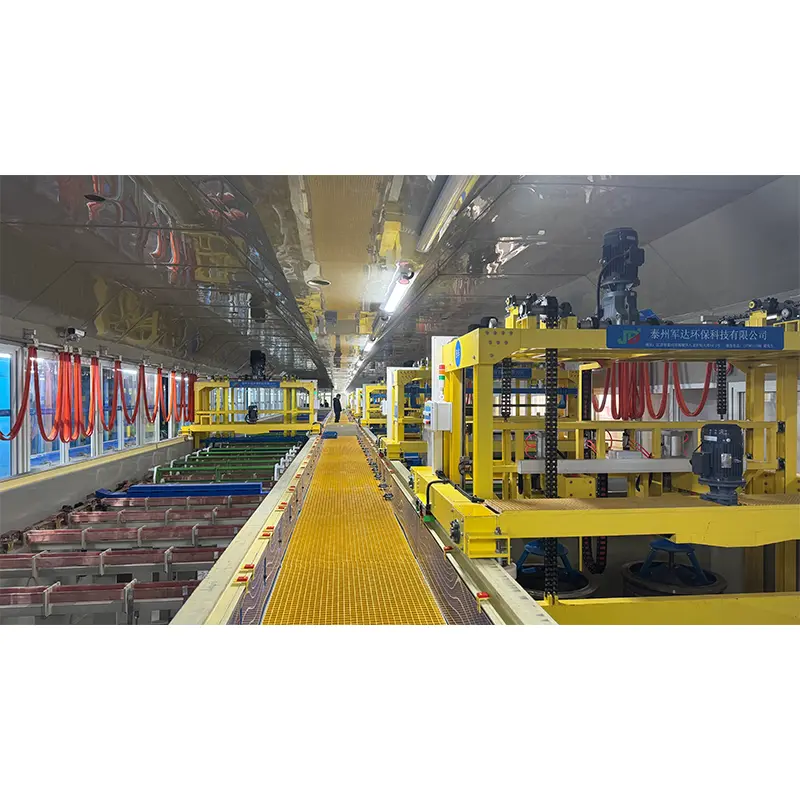
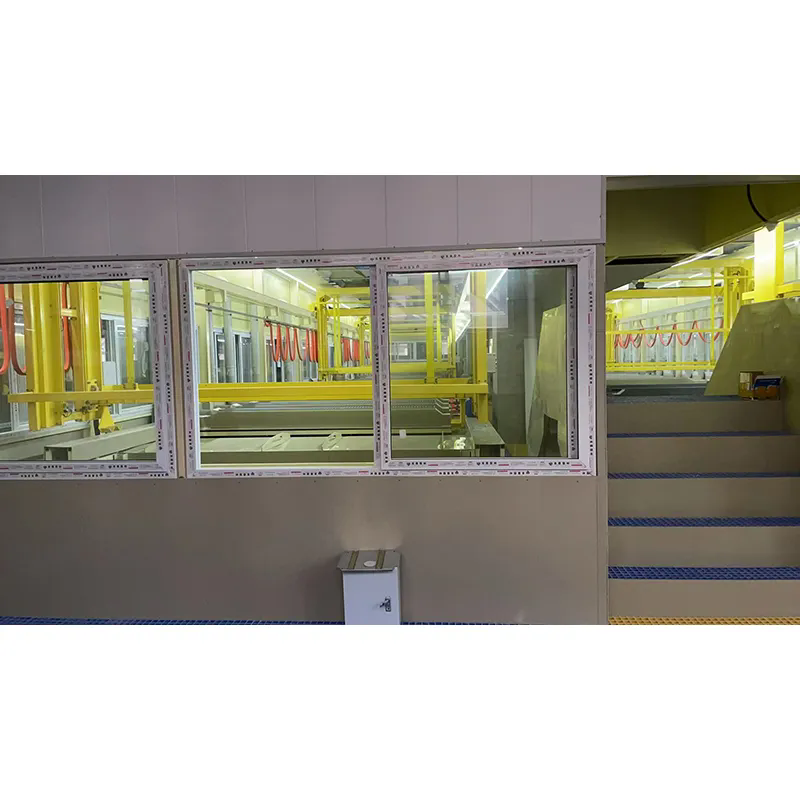
A kötőelemeket, autóalkatrészeket, elektromos hardvereket és egyéb kis fém alkatrészeket kezelő gyártók számára,JUNDA'sAlacsony sínű portál hordó horganyzási vonalautomatizált megközelítést biztosít a tömeges galvanizáláshoz. Alacsony sínes szerkezete különösen hasznos ott, ahol a mennyezet magassága korlátozott, míg a forgó hordók és a programozható folyamatvezérlés támogatják az összetett alkatrészek egységes bevonatát.
A modern horganyzási rendszernek egyensúlyban kell lennie az áteresztőképességgel, a bevonat konzisztenciájával, az automatizálással, a berendezés stabilitásával és a létesítmény követelményeivel. A Low-Rail Gantry Barrel Cink Plating Line-t ezekre a kihívásokra tervezték, mivel a tömeges hordófeldolgozást automatizált portálmozgással és intelligens folyamatvezérléssel kombinálják. A JUNDA lúgos vagy savas horganyzást, tételenként 100 kg-tól 500 kg-ig testreszabható hordókapacitást, 4-40 m/perc állítható portálút- és PLC/HMI vezérlést ír elő. A rendszer támogatja a cink-nikkel, réz, nikkel és számos passziválási vagy horganyzási folyamatot is, így alkalmas rugalmas ipari felületkezelési gyártásra.
Tartalomjegyzék
- Mi az az alacsony sínű portál hordó horganyzási vonal?
- Miért számít az alacsony sínű kialakítás?
- Főbb specifikációk és folyamatképességek
- Melyek a fő termelési előnyök?
- Mely iparágak használhatják ezt a bevonórendszert?
- Hogyan javítja a termelést az intelligens folyamatvezérlés?
- Mit kell figyelembe venniük a vásárlóknak, mielőtt rendszert választanak?
- Gyakran Ismételt Kérdések
Mi az az alacsony sínű portál hordó horganyzási vonal?
A Low-Rail Gantry Barrel Cink Plating Line egy automatizált galvanizálási rendszer, amelyet viszonylag kis fémalkatrészek tömeges feldolgozására fejlesztettek ki. Ahelyett, hogy az alkatrészeket egyedileg helyeznék el az állványokon, az alkatrészeket forgó hordókba töltik. A bevonási ciklus során a hordók folyamatosan mozgatják vagy forgatják az alkatrészeket a kezelési szakaszokon keresztül, lehetővé téve, hogy a cink több felületet elérjen.
Az alacsony sínű portálkonfiguráció alacsonyabban elhelyezett szállítószerkezetet használ, mint sok hagyományos felső portálelrendezés. A JUNDA termékspecifikációi szerint ennek a konfigurációnak az a célja, hogy csökkentse az általános magasságigényt, miközben megtartja a stabil vízszintes mozgást és a pozicionálási pontosságot.
Ez különösen fontossá teszi a berendezést a meglévő gyárakban, utólagos felszerelési projektekben és olyan létesítményekben, ahol a mennyezeti hézag fontos mérnöki korlát.
Miért számít az alacsony sínű kialakítás?
A gyári elrendezés közvetlenül befolyásolhatja az automatizált bevonatrendszer telepítésének megvalósíthatóságát és költségét. A hagyományos magassínes elrendezés jelentős függőleges távolságot igényelhet az emelők, hordók, tartályok és a karbantartáshoz való hozzáférés számára. Az alacsony sínű konfiguráció nagyobb rugalmasságot biztosíthat, ha korlátozott épületburkolaton belül dolgozik.
Alacsonyabb beépítési magasság
Az alacsony sínű architektúrát olyan létesítményekhez tervezték, ahol a rendelkezésre álló belmagasság korlátozott. Ez különösen akkor lehet hasznos, ha egy meglévő felületkezelő műhelyt korszerűsítenek, nem pedig teljesen új épületet.
Stabil portálmozgalom
A portál szabályozott vízszintes szállítást biztosít a feldolgozóállomások között. A JUNDA 4-40 m/perc között állítható haladási sebességet kínál, amely lehetővé teszi a mozgási paraméterek hozzáigazítását a különböző gyártási követelményekhez.
Jobb utólagos beépítési lehetőség
Mivel a gyárfelújítási projektek gyakran rögzített szerkezeti korlátokkal rendelkeznek, a meglévő térviszonyokhoz alkalmazkodó berendezések csökkenthetik az újratervezési követelményeket. Az alacsony sínű koncepció ezért fontos szempont lesz a kezdeti berendezés-elrendezési szakaszban.
Főbb specifikációk és folyamatképességek
Az ipari bevonatsor kiválasztása többet igényel, mint az automatizálási szint értékelése. A vevőknek együtt kell megvizsgálniuk a feldolgozási kapacitást, a bevonat kémiáját, a vezérlés architektúráját, a hordó teljesítményét, a bevonat vastagságát és a befejezési követelményeket.
| Paraméter | Specifikáció | Termelési jelentősége |
|---|---|---|
| Berendezés típusa | Alacsony sínű portál hordó bevonatsor | Automatizált tömeges feldolgozásra tervezték |
| Bevonat típusa | Lúgos cink / savas cink | Támogatja a különböző horganyzási folyamatkövetelményeket |
| Hordókapacitás | 100-500 kg tételenként, személyre szabható | Alkalmas nagy volumenű kis alkatrészek gyártására |
| Gantry utazási sebesség | 4-40 m/perc, állítható | Rugalmas folyamatmozgást tesz lehetővé |
| Vezérlőrendszer | PLC + HMI érintőképernyő | Leegyszerűsíti a folyamatfelügyeletet és a paraméterek beállítását |
| Hordó forgási sebessége | 0-8 ford./perc, állítható | Segíti a keverést a különböző részekhez és folyamatokhoz igazítani |
| Bevonat vastagság | 5-25 μm | Támogatja a különböző korrózióvédelmi követelményeket |
| Áramsűrűség | 2-6 A/dm² | Szabályozható galvanizálási működési tartományt biztosít |
| Üzemmód | Teljesen automata / Félautomata | Különböző szintű gyártási automatizálást tesz lehetővé |
| Tanúsítvány | CE | Támogatja a berendezések megfelelőségi követelményeit az érintett piacokon |
A berendezés további felületkezelési eljárások köré is konfigurálható, beleértve a cink-nikkelezést, a rézbevonatot, a nikkelezést, a háromértékű passziválást, a fekete cinket, a kék cinket és a sárga cinket. A pontos folyamatsort az ügyfél szubsztrátumának, a bevonat specifikációinak, a gyártási mennyiségnek és a minőségi követelményeknek megfelelően kell megtervezni.
Melyek a fő termelési előnyök?
Egy jól megtervezett automatizált bevonatrendszernek több termelési mutatót is javítania kell. Az érték az anyagkezelés, a vegyi feldolgozás, a folyamatidőzítés és a minőség-ellenőrzés összehangolásából származik egy gyártási munkafolyamaton belül.
1. Hatékony tömeges feldolgozás
A hordóbevonat különösen alkalmas csavarokhoz, anyákhoz, csavarokhoz, alátétekhez és egyéb kis alkatrészekhez, amelyek együtt megmunkálhatók. A JUNDA bejelentett hordókapacitása eléri az 500 kg-ot tételenként, a projekt igényei szerint testreszabott konfigurációkkal.
2. Egyenletes felületi lefedettség
A folyamatos hengerforgatás segít a munkadarabok különböző felületeinek kitéve a bevonási megoldásnak. Ez értékes a menetes, mélyedésekkel és szabálytalan geometriájú alkatrészeknél, ahol fontos az elektrolittal való folyamatos érintkezés.
3. Csökkentett kézi kezelés
Az automatizált portálos szállítás csökkentheti a feldolgozóállomások közötti ismétlődő kézi átvitelt. Ez segíthet a gyártóknak javítani a munkafolyamat konzisztenciáját, miközben csökkenti a kézi anyagmozgatástól való függőséget.
4. Rugalmas termelésirányítás
A PLC és HMI vezérlési architektúra lehetővé teszi a kezelők számára a folyamatparaméterek figyelését és beállítását egy központi interfészen keresztül. A recept alapú kezelés a termékcserét is megkönnyítheti, ha több alkatrésztípus ugyanazon a gyártási rendszeren osztozik.
5. Hidrogénridegedés-mentesítés támogatása
Az alkalmazható nagy szilárdságú acél alkatrészekhez a termékcsalád sütőkemencéket is tartalmazhat a hidrogén ridegség enyhítésére. A megfelelő kezelési hőmérsékletet és időtartamot mindig az anyag, a vonatkozó szabványok és az ügyfél műszaki specifikációi alapján kell meghatározni.
Mely iparágak használhatják ezt a bevonórendszert?
AAlacsony sínű portál hordó horganyzási vonalelsősorban a korrózióálló cink alapú felületkezelést igénylő kisméretű fém alkatrészekhez való. Tipikus alkalmazások a következők:
- Rögzítőelemek:csavarok, anyák, csavarok és alátétek.
- Autóipari alkatrészek:fékkel kapcsolatos alkatrészek, alvázalkatrészek és csatlakozók.
- Elektromos hardver:terminálok és vezető csatlakozók.
- Mezőgazdasági gépek:korrózióvédelmet igénylő kis fém alkatrészek.
- Ipari hardver:általános berendezésekben használt precíziós fém alkatrészek.
A több alkatrésztípust gyártó gyártók számára az automatizált hordófeldolgozás praktikus platformot jelenthet a vegyes termékgyártáshoz is, feltéve, hogy az alkatrészek geometriája, kémiája, rakodási feltételei és folyamati útvonalai kompatibilisek.
Hogyan javítja a termelést az intelligens folyamatvezérlés?
A JUNDA által leírt egyik figyelemre méltó tulajdonság az intelligens fuzzy vezérlési technológia. A hagyományos automatizált bevonatoló berendezések PLC-programozást igényelhetnek, ha módosítják a gyártási útvonalakat. Egy rugalmasabb vezérlési koncepció csökkentheti ezt a függőséget azáltal, hogy meghatározott folyamatinformációkból mozgási logikát állít elő.
A JUNDA termékinformációi szerint a vezérlőrendszer több folyamatot is támogathat, és lehetővé teszi a kezelők számára a bemerítési, bevonatolási és csepegtetési idők beállítását a PLC-programok átírása nélkül. Támogatja a nem megfelelő alkatrészek automatikus visszajuttatását is újrabevonat céljából.
Ez a megközelítés értékes lehet magas keverékű gyártási környezetekben, ahol a gyártási ütemterv gyakran változik. Ahelyett, hogy minden termékváltoztatást nagy programozási projektként kezelnének, a kezelők előre meghatározott folyamatreceptekkel és beállítható paraméterekkel dolgozhatnak.
A szabályozás lehetséges előnyei
- A vezérlőrendszeren keresztül több termékrecept is kezelhető.
- A bemerítési és csepegtetési idő a folyamat követelményei szerint állítható.
- A gyártási útvonalak úgy módosíthatók, hogy kevésbé függenek a PLC-programozó szakemberektől.
- Az újralemezelési munkafolyamatok beépíthetők a termelésirányításba.
- A HMI alapú működés központi interfészt biztosít a folyamatfelügyelethez.
Mit kell figyelembe venniük a vásárlóknak, mielőtt rendszert választanak?
Az automatizált galvanizáló sor beszerzése hosszú távú mérnöki döntés. A vásárlóknak értékelniük kell a teljes gyártási folyamatot, ahelyett, hogy csak a berendezés árára összpontosítanának.
- Alkatrész méretei és súlya:Győződjön meg arról, hogy az alkatrészek alkalmasak hordófeldolgozásra, és a terhelési feltételek kompatibilisek a hordó kialakításával.
- Szükséges köteg kapacitás:Párosítsa a hordókapacitást a tényleges termelési mennyiséggel, a termékösszetétellel és a megcélzott ciklusidővel.
- A bevonat kémiája:Határozza meg, hogy lúgos cinkre, savas cinkre, cink-nikkelre vagy más eljárásra van-e szükség.
- Bevonat specifikáció:A berendezés tervezése előtt határozza meg a szükséges vastagságot, megjelenést, korrózióállóságot és passziválási követelményeket.
- Gyári magasság:Mérje meg a rendelkezésre álló mennyezeti hézagot és a karbantartási helyet, hogy megállapítsa, megfelelő-e az alacsony sín elrendezés.
- Automatizálási követelmények:Döntse el, hogy a teljesen automatikus vagy félautomata működés felel meg jobban a termelési céloknak.
- Értékesítés utáni támogatás:Erősítse meg a telepítést, az üzembe helyezést, a képzést, a karbantartást és a műszaki támogatást.
A JUNDA kijelenti, hogy mérnöki szolgáltatásai kiterjednek a folyamattervezésre, a berendezések gyártására, a telepítésre, az üzembe helyezésre és a kezelői képzésre. Termékinformációi 12 hónapos garanciát is meghatároznak a berendezésre.
További kontextusként a vásárlók áttekinthetik a JUNDA Gantry Barrel Plating Line termékcsaládját, amikor összehasonlítják a különböző automatizált hordóbevonat-konfigurációkat.
Gyakran Ismételt Kérdések
Feldolgozhatók-e különböző termékek ugyanazon a bevonatsoron?
Igen. A rendszert úgy tervezték, hogy támogassa több terméktípus és folyamatút vegyes gyártását. A tényleges kompatibilitás az alkatrész geometriájától, kémiájától, a terhelési feltételektől és a szükséges folyamatsortól függ.
Alkalmas-e az alacsony sínű Gantry horgas horganyzási vonal rögzítőelemekhez?
Igen. A csavarok, anyák, csavarok és alátétek azok a tipikus rögzítőelemek, amelyekre az automatizált horganyzás alkalmas.
Mi az előnye az alacsony sínű portálrendszernek?
A fő előny a kisebb beépítési magasságigény a magasabb portálkonfigurációkhoz képest. Ez hasznossá teheti a rendszert utólagos beépítési projektekben vagy korlátozott mennyezeti távolságú gyárakban.
Mekkora hordókapacitás áll rendelkezésre?
A JUNDA szabványos konfigurálható tartományt ad meg tételenként körülbelül 100–500 kg között. A végső kapacitást az alkatrész jellemzői, a termelési célok, a hordó kialakítása és a teljes folyamat elrendezése alapján kell meghatározni.
A bevonat vastagsága állítható?
A közzétett műszaki tartomány 5-25 μm. A megfelelő bevonatvastagság az ügyfél termékspecifikációjától, a korrózióállósági céltól, az aljzattól, a bevonat kémiától és a vonatkozó szabványoktól függ.
A rendszer támogatja az automatikus újralemezelést?
Igen. A JUNDA kijelenti, hogy intelligens vezérlőrendszere támogatja az ellenőrzött, nem megfelelő alkatrészek automatikus visszajuttatását újralemezelés céljából, segítve a minőségi korrekció integrálását a gyártási munkafolyamatba.
Következtetés: Ez a konfiguráció megfelelő az Ön gyártásához?
Az alacsony sínű horganyzós horganyzási sor praktikus megoldás lehet azon gyártók számára, akik automatizált ömlesztett horganyzást keresnek, miközben korlátozott gyári magasságban vagy utólagos beépítési korlátok között dolgoznak. A forgó hordós megmunkálás, az állítható portálmozgás, a PLC/HMI vezérlés, a testreszabható kötegelt kapacitás és a többféle felületkezelési folyamat támogatása révén a rendszer különféle ipari termelési követelményekhez konfigurálható. Ha új galvanizálási projektet, meglévő vonal korszerűsítését vagy alacsony magasságú automatizált megoldás értékelését tervezi,lépjen kapcsolatba velünkhogy megvitassák a JUNDA-val az alkatrészspecifikációit, a gyártási kapacitást, a gyári elrendezést, a bevonatkövetelményeket és az egyedi bevonatsor-konfigurációt.