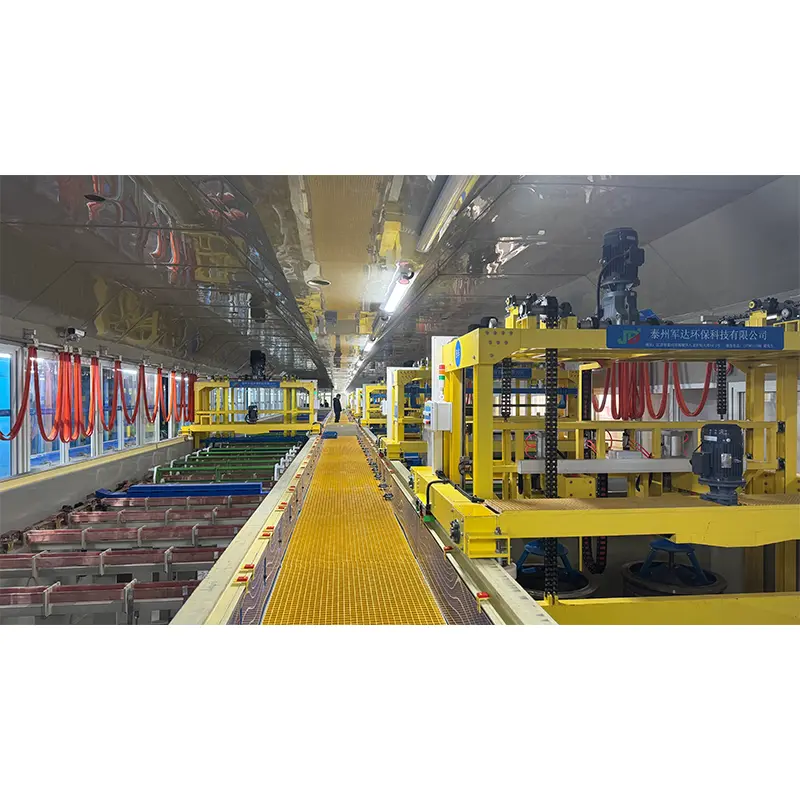
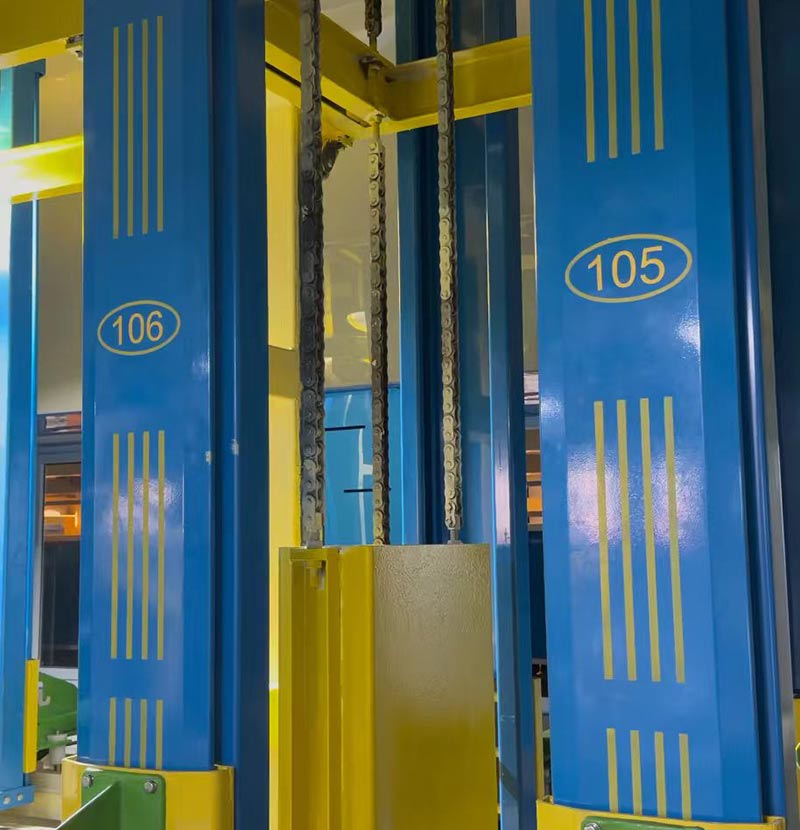
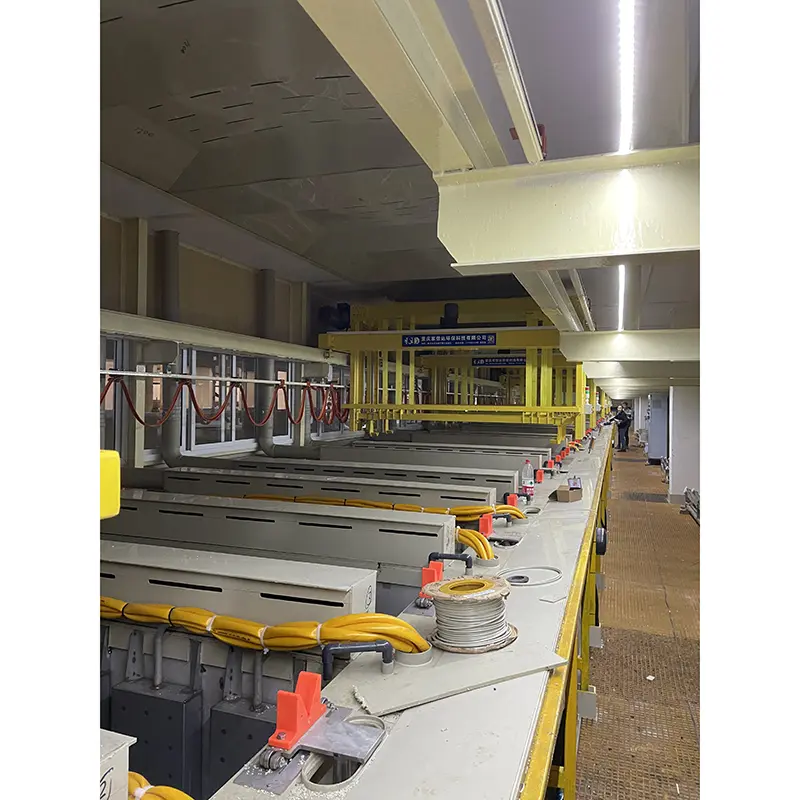
Elektromos nikkelezésszéles körben használják, amikor a gyártóknak állandó bevonatvastagságra, korrózióvédelemre, kopásállóságra és összetett alkatrészek megbízható lefedésére van szükségük.JUNDAellenőrzött nikkel-foszfor leválasztásra tervezett automatizált felületkezelő berendezéseket fejleszt, beleértve a PLC működést, az automatikus vegyszeradagolást, a hőmérséklet szabályozást és a portálos kezelést. Rendszere alkalmas zsákfuratokkal, belső felületekkel, precíziós alkatrészekkel és igényes ipari környezettel kapcsolatos alkalmazásokhoz.
Az elektromos nikkel eljárás során a nikkel-foszfor ötvözetet autokatalitikus kémiai reakcióval választják le, nem pedig külső elektromos árammal. Ez különösen hasznos az összetett geometriáknál, ahol a hagyományos elektrolitikus bevonat egyenetlen árameloszlást eredményezhet. A megfelelően megtervezett gyártósor megismételhető munkafolyamattá integrálja az előkezelést, öblítést, kémiai nikkelleválasztást, hőmérséklet- és pH-szabályozást, szűrést, kezelést és utókezelést. A JUNDA automatizált megoldását ezekre a követelményekre tervezték, és működési paraméterei közé tartozik a 85–92°C-os fürdőhőmérséklet, 4,5–5,2 pH-tartomány és a tipikus 10–20 μm/óra bevonási sebesség.
Tartalomjegyzék
- Mi az az elektromos nikkelezés?
- Hogyan működik az elektromos nikkelezési vonal?
- Mik a legfontosabb műszaki adatok?
- Mik a fő előnyei?
- Hogyan kell kiválasztani a foszfortartalmat?
- Hol használják a technológiát?
- Hogyan válasszanak a gyártók a bevonatsort?
- Gyakran Ismételt Kérdések
- Készen áll a lemezezési projekt megvitatására?
Mi az az elektromos nikkelezés?
Az elektromentes nikkelezés egy autokatalitikus felületkezelési eljárás, amelynek során a nikkelt kémiailag egy előkészített hordozóra viszik fel külső elektromos áramforrás nélkül. Az elektrolitikus bevonattal ellentétben a leválasztási reakció nem függ az elektromos áram munkadarabon való eloszlásától.
Ez a megkülönböztetés bonyolult geometriájú alkatrészek esetében fontos. Mivel a folyamat nem támaszkodik külső elektromos mezőre, a megfelelően szabályozott, elektromos mentes nikkel rendkívül egyenletes lefedettséget biztosít a széleken, mélyedéseken, zsákfuratokon és belső felületeken. A műszaki hivatkozások a bevonat egyenletességét, a korrózióállóságot, a keménységet és a méretszabályozást jelölik meg az eljárás kiválasztásának fő okaként.
A lerakódott réteg általában nikkel-foszfor ötvözet. A foszfortartalom beállításával és az azt követő hőkezeléssel a gyártók a különböző követelményekhez szabhatják a bevonatot, mint például a kopásállóság, a keménység, a korrózióvédelem vagy az általános célú műszaki teljesítmény.
Hogyan működik az elektromos nikkelezési vonal?
Egy komplett gyártósor több, mint egy vegyszertartály. A következetes eredmények a felület előkészítésétől a végső ellenőrzésig tartó teljes folyamat ellenőrzésétől függenek. Egy tipikus automatizált munkafolyamat a következőket tartalmazza:
- Rakodás és munkadarabkezelés:Az alkatrészeket állványokra vagy megfelelő rögzítőelemekre helyezik el a geometriájuknak és a gyártási követelményeiknek megfelelően.
- Tisztítás és zsírtalanítás:Az aljzat előkészítéséhez eltávolítják az olajokat, zsírokat, port és egyéb szennyeződéseket.
- Öblítés:A vizes öblítési szakaszok segítenek megakadályozni a szennyeződések átjutását a vegyszertartályok között.
- Aktiválás vagy pácolás:Az aljzat kémiailag van előkészítve, hogy elősegítse a nikkelréteg megbízható tapadását.
- Elektromos nikkel leválasztás:Az előkészített részek belépnek a nikkel-foszfor fürdőbe, ahol az autokatalitikus reakció képezi a bevonatot.
- A fürdő vezérlése:A folyamat stabilitásának megőrzése érdekében figyelik a hőmérsékletet, a pH-t, a vegyszerkoncentrációt, a szűrést és az utánpótlást.
- Utókezelés:A kívánt teljesítménytől függően az alkatrészek öblítésen, szárításon, hőkezelésen vagy egyéb befejező műveleteken eshetnek át.
- Ellenőrzés:A bevonat vastagsága, megjelenése, tapadása, keménysége és egyéb, az ügyfél által meghatározott paraméterek a szállítás előtt ellenőrizhetők.
Az automatizálás ezeket a fokozatokat PLC-vel vezérelt emelőmozgással és programozott feldolgozási szekvenciákkal tudja összekapcsolni. Ez csökkenti a kézi átviteltől való függőséget, és elősegíti a gyártási feltételek megismételhetőségét.
Mik a legfontosabb műszaki adatok?
A gyártási rendszer értékelésekor a vásárlóknak figyelembe kell venniük mind a berendezés konfigurációját, mind a célbevonat által megkövetelt kémiát. A JUNDA közzétett műszaki paraméterei hasznos referenciaként szolgálnak a tipikus elektromentes nikkelgyártáshoz.
| Paraméter | Tipikus specifikáció | Miért számít |
|---|---|---|
| Bevonat típusa | Elektromos nikkel, Ni-P ötvözet | Autokatalitikus nikkelleválasztást biztosít külső áram nélkül |
| Foszfortartalom | 3-5%, 6-9%, vagy 10-13% | Lehetővé teszi a bevonat jellemzőinek az alkalmazáshoz igazítását |
| A fürdő hőmérséklete | 85-92°C | Támogatja a stabil kémiai lerakódást |
| pH-tartomány | 4,5–5,2 | Segít megőrizni a fürdő kívánt kémiáját |
| Lemezelési sebesség | 10-20 μm/óra | Befolyásolja a gyártási ciklus idejét és a bevonat felhalmozódását |
| As-plated keménység | Körülbelül 500-600 HV | Kiindulási alapot biztosít a kopással kapcsolatos alkalmazásokhoz |
| Hőkezelt keménység | Körülbelül 900-1000 HV-ig | Növelheti a keménységet, ahol az aljzat és a specifikáció lehetővé teszi |
| Vezérlőrendszer | PLC vezérlésű | Koordinálja az automatizált mozgási és gyártási folyamatokat |
| Berendezés konfiguráció | Gantry Rack bevonatsor | Támogatja a rackbe szerelt alkatrészek automatizált kezelését |
A tényleges folyamatértékeket mindig az alapfelület, a vegyszerszállító folyamatspecifikációja, a szükséges bevonatvastagság, a gyártási terhelés és a vonatkozó vevői vagy iparági szabványok szerint kell meghatározni, nem pedig az általános értékeket univerzális beállításokként kezelni.
Mik a fő előnyei?
Egységes bevonat összetett geometriákon
Az elektromos mentes nikkel egyik meghatározó előnye, hogy viszonylag egyenletes lerakódást képes előállítani anélkül, hogy az áramsűrűségtől függene. Ez különösen értékes a sarkokat, mélyedéseket, belső átjárókat és zsákfuratokat tartalmazó alkatrészeknél. A precíziós tervezéshez a konzisztensebb bevonatvastagság leegyszerűsítheti a méretszabályozást és csökkentheti a kompenzációs tervek szükségességét.
Korrózió- és kopásvédelem
A nikkel-foszfor bevonatok hatékony gátat képezhetnek a korrózió ellen, ha a bevonat összetétele, vastagsága, az aljzat előkészítése és a használati környezet megfelelően illeszkedik. Az eljárást ezért nedvességnek, vegyszereknek, olajoknak és más, nehéz üzemi körülményeknek kitett alkatrészekhez használják.
Ellenőrzött keménység
A JUNDA közzétett specifikációi körülbelül 500–600 HV lemezkeménységet jeleznek, és a hőkezelés alkalmas körülmények között körülbelül 900–1000 HV-ra növeli a keménységet. Ez teszi a technológiát relevánssá az olyan alkatrészek esetében, amelyeknél fontos a felületi keménység és a kopásállóság.
Automatizálás és a folyamat megismételhetősége
A PLC által vezérelt vonal koordinálja az emelőmű mozgását, a folyamatok időzítését, a vegyszeradagolást és a hőmérséklet-szabályozást. Az automatizált kezelés csökkentheti a kézi átvitellel kapcsolatos következetlenségeket is, különösen a folyamatos vagy nagy volumenű gyártás során.
Hogyan kell kiválasztani a foszfortartalmat?
A foszfortartalom fontos szempont, mert befolyásolja a kapott bevonat keménységének, korrózióállóságának és egyéb fizikai jellemzőinek egyensúlyát. A JUNDA termékinformációi három széles tartományra osztják a nikkel-foszfor opciókat.
| Foszfor-tartomány | Általános jellemzők | Tipikus alkalmazási irány |
|---|---|---|
| Alacsony: 3–5% | Nagyobb keménység és viszonylag alacsonyabb korrózióállóság | Kopásálló alkatrészek |
| Közepes: 6-9% | Kiegyensúlyozott teljesítmény | Általános mérnöki alkalmazások |
| Magas: 10-13% | Magasabb korrózióállóság és rugalmasság | Vegyi, olaj- és gázkörnyezet |
A végső kiválasztásnak a tényleges használati környezeten, az alapfelületen, a mérettűrésön, a szükséges bevonattulajdonságokon és az alkalmazandó specifikáción kell alapulnia. A fürdőkémia véglegesítése előtt fontos a folyamatmérnökkel és vegyszerszállítóval való együttműködés.
Hol használják a technológiát?
Az egyenletes lerakódás, a korrózióvédelem és a szabályozható keménység kombinációja az elektroless nikkelt alkalmassá teszi az ipari alkatrészek széles köréhez. A gyakori alkalmazások a következők:
- PCB gyártás:Olyan eljárásokban használják, mint például az ENIG, ahol egy szabályozott nikkelréteg a felületkezelési rendszer részét képezi.
- Olaj és gáz:Korrózió- és kopásvédelmet igénylő szelepekre, szerelvényekre és alkatrészekre vonatkozik.
- Repülőgép:Kiválasztott precíziós alkatrészeken használják, ahol a bevonat egyenletessége és ellenőrzött tulajdonságok szükségesek.
- Autóipar:Alkalmas kiválasztott üzemanyagrendszerhez és precíziós mechanikai alkatrészekhez.
- Orvosi felszerelés:Bizonyos alkatrészekre alkalmazható, ahol fontos a felületi teljesítmény és a méretkonzisztencia.
- Formák és szerszámok:Javíthatja a felület keménységét és kopásállóságát, ha a bevonatrendszer megfelelően van meghatározva.
- Precíziós gépek:Komplex felületeket vagy belső jellemzőket tartalmazó mérnöki alkatrészekhez használható.
Hogyan válasszanak a gyártók a bevonatsort?
A felszerelés kiválasztását a gyártási követelményekkel kell kezdeni, nem pedig egyszerűen a tartályméretek vagy az automatizálási jellemzők összehasonlításával. A gyakorlati vásárlási ellenőrző lista a következőket tartalmazza:
- Alkatrész geometriája:Ellenőrizze, hogy az alkatrészek tartalmaznak-e zsákfuratokat, mélyedéseket, belső felületeket vagy összetett profilokat.
- Gyártási mennyiség:Határozza meg a tétel méretét, a betöltési súlyt, a ciklusidőt és a várható napi teljesítményt.
- Szükséges bevonat:Határozza meg a célvastagságot, a foszfortartományt, a keménységet, a korrózióállóságot és a mérettűrést.
- Folyamat kémia:Győződjön meg arról, hogy a tartályok, fűtőtestek, szivattyúk, szűrő- és adagolórendszerek kompatibilisek a kiválasztott kémiával.
- Automatizálási szint:Határozza meg, hogy a kézi, félautomata vagy teljesen PLC-vezérlésű működés megfelelő-e.
- Környezetgazdálkodás:Vegye figyelembe az öblítési, szennyvízkezelési, szellőztetési, vegyszertárolási és víz-újrahasznosítási követelményeket.
- Értékesítés utáni támogatás:Erősítse meg a telepítést, az üzembe helyezést, a kezelő oktatását, a hibaelhárítást és a műszaki támogatást.
A kulcsrakész beszállító segíthet a berendezések elrendezésének, a folyamatszakaszoknak, a kezelési rendszereknek, a vegyszeradagolásnak, a fűtésnek, a szűrésnek és a vezérlési architektúrának egyetlen gyártási megoldásba történő integrálásában. A JUNDA kijelenti, hogy mérnöki szolgáltatása folyamattervezésre, berendezések gyártására, telepítésére, üzembe helyezésére és műszaki támogatására terjed ki.
Gyakran Ismételt Kérdések
1. Mi az elektromos nikkelezési vonal?
Ez egy integrált gyártórendszer nikkel-foszfor bevonatok felvitelére autokatalitikus kémiai reakcióval. Az elektrolitikus nikkelezéssel ellentétben a leválasztáshoz nincs szükség külső elektromos áramra.
2. Miben különbözik az elektrolitikus nikkel az elektrolitikus nikkeltől?
Az elsődleges folyamatbeli különbség a lerakódási mechanizmus. Az elektromentes nikkel kémiai redukción alapul, míg az elektrolitikus nikkel külső elektromos áramot használ. Az elektromos nélküli leválasztás egységesebb lefedettséget biztosíthat összetett geometriákon, mivel nem szabályozza az árameloszlás.
3. Az elektromentes nikkel befedheti a zsákfuratokat és a belső felületeket?
Igen. Az egyik fő ok, amiért a gyártók ezt az eljárást választják, az a képessége, hogy az alkatrészek megfelelő előkészítése és feldolgozása esetén bevonatot vonnak le összetett geometriákon, beleértve a megfelelő zsákfuratokat és belső felületeket.
4. Milyen üzemi hőmérsékletet használ a JUNDA rendszer?
A JUNDA körülbelül 85–92°C-os üzemi fürdőhőmérsékletet ír fel az elektromos nikkel rendszeréhez. A tényleges működési feltételeknek követniük kell a kiválasztott bevonat kémiát és a validált folyamatspecifikációt.
5. Milyen gyorsan rakható le a nikkel bevonat?
A közzétett specifikáció körülbelül 10–20 μm/óra bevonási sebességet jelez. A tényleges lerakódási sebesség a fürdő kémiájától, a hőmérséklettől, a pH-tól, a töltéstől, az oldat állapotától és a folyamat szabályozásától függ.
6. Növelhető a bevonat keménysége?
Igen. A JUNDA körülbelül 500–600 HV-os lemezkeménységet ad meg, és azt jelzi, hogy megfelelő körülmények között a hőkezelés körülbelül 900–1000 HV-ra növelheti a keménységet. A hőkezelést az aljzat és a kívánt tulajdonságok alapján kell értékelni.
7. Alkalmas-e az elektromos nikkelrendszer műanyag alkatrészekhez?
Megfelelő felületaktiválás után elektromentes nikkelt le lehet rakni bizonyos nem vezető anyagokra, beleértve a műanyagokat és a kerámiákat. Az előkezelési sorrendet az anyag- és bevonatspecifikációnak megfelelően kell kiválasztani.
8. Hogyan válasszam ki a megfelelő foszfortartalmat?
Alacsony foszfortartalmú bevonatokat általában akkor választanak ki, amikor a nagyobb keménységet részesítik előnyben, míg a magas foszfortartalmú rendszereket általában akkor, amikor a korrózióállóság fontosabb. A közepes foszfortartalmú kémia kiegyensúlyozott lehetőséget kínál számos mérnöki alkalmazáshoz.
Készen áll a lemezezési projekt megvitatására?
Ha az Ön gyártása konzisztens nikkel-foszfor bevonatot igényel precíziós alkatrészeken, összetett geometriákon, zsákfuratokon vagy belső felületeken, egy megfelelően konfigurált automatizált rendszer segíthet egy irányítottabb felületkezelési folyamat kialakításában. A JUNDA testreszabott galvanizálási berendezéseket és kulcsrakész mérnöki szolgáltatásokat nyújt, beleértve a folyamattervezést, a berendezésgyártást, a telepítést, az üzembe helyezést és a műszaki támogatást.Vegye fel velünk a kapcsolatothogy megbeszélje a munkadarab méreteit, a gyártási kapacitást, a bevonat követelményeit, az automatizálási elvárásokat és a gyári feltételeket, és hagyja, hogy a JUNDA mérnöki csapata kidolgozzon egy megfelelő elektromos nikkel-megoldást az Ön projektje számára.